Langdrehen mit Ency – Abläufe und Kanäle synchronisieren
Langdrehen mit Ency: Werkstückabstützung, Zweikanal-Abläufe und Werkstückübernahme verstehen – mit Prinzipskizzen und dokumentierten Funktionsgrenzen.
Technischer Grundlagenbeitrag, überarbeitet am 2. November 2026. Ein echtes Maschinenfoto und eigene Prinzipskizzen ergänzen die Erläuterungen. Die CAM-Aussagen beziehen sich auf die bei der Revision geprüfte Dokumentation.
Langdrehmaschinen eignen sich für viele kleine und schlanke Drehteile, beispielsweise Stifte, Hülsen oder Verbindungselemente. Ihr Nutzen entsteht aus dem Zusammenspiel von Werkstückabstützung, Werkzeuganordnung und Bearbeitungsablauf. Ency unterstützt die Vorbereitung solcher Abläufe. Welche Funktionen nutzbar sind, wird mit Softwareversion, Maschine, Steuerung und Postprozessor abgestimmt.
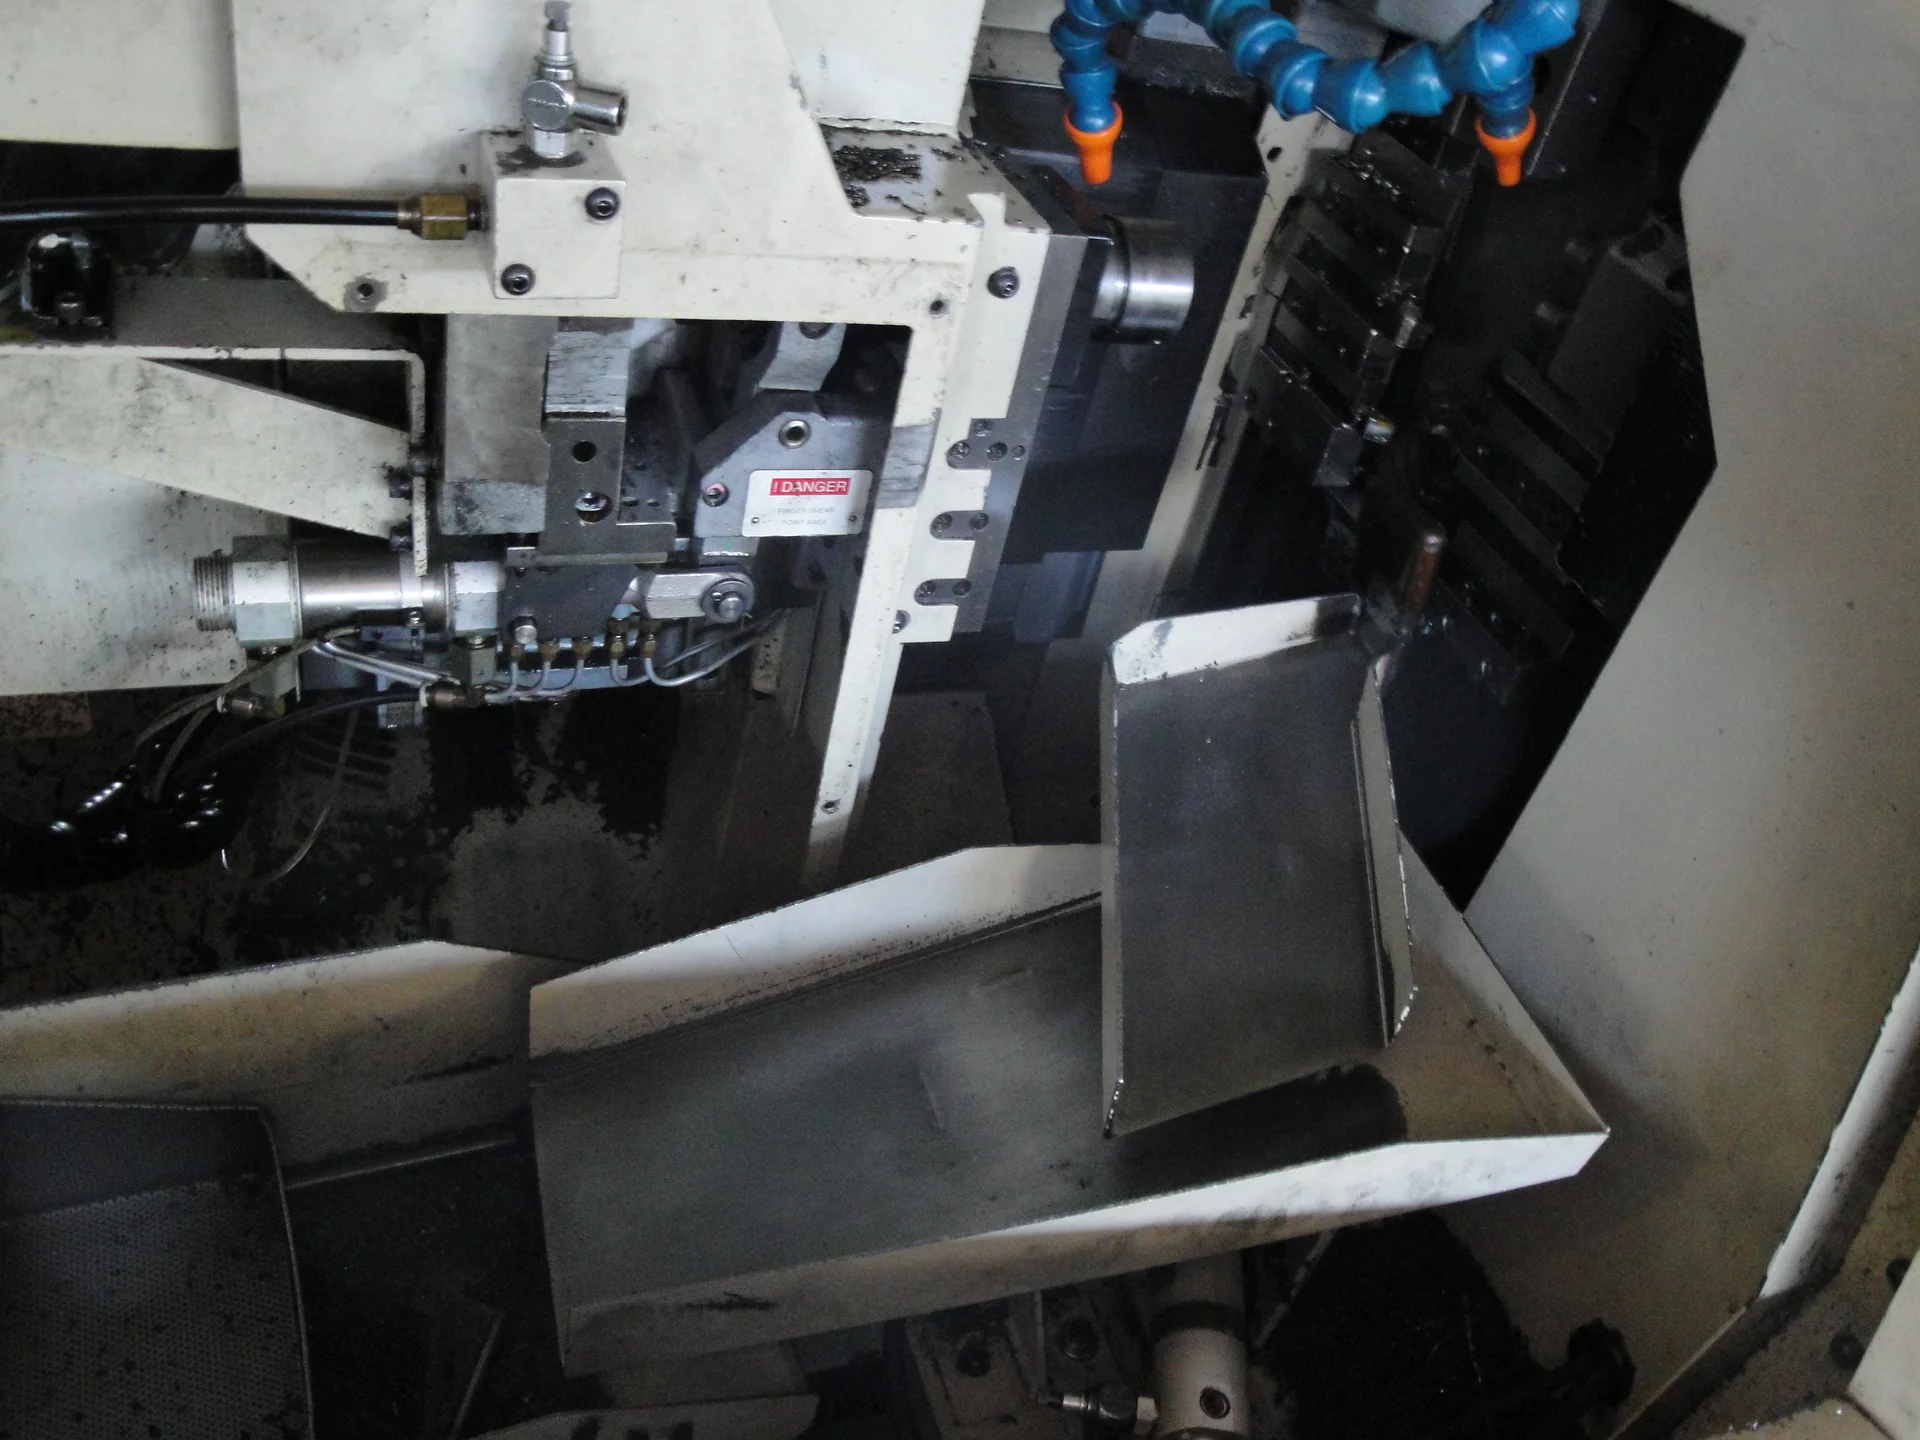
Eine historische Maschinenaufnahme zeigt einen realen Arbeitsraum. Vier eigene Prinzipskizzen erklären die allgemeinen Funktionsprinzipien; sie bilden die fotografierte Maschine nicht nach und legen keine konkrete Achsen- oder Steuerungskonfiguration fest.
Führungsbuchse und Spannzange haben verschiedene Aufgaben
Beim typischen Langdrehen mit Führungsbuchse bewegt sich der Spindelstock zusammen mit dem gespannten Stangenmaterial in Längsrichtung. Die Spannzange hält das Material; die Führungsbuchse stützt und führt es nahe am Werkzeug. Das erklärt die Citizen-Grundlagenübersicht. Der Abstand von der Abstützung bis zum Schnittpunkt bleibt dadurch kurz und kann die Durchbiegung schlanker Werkstücke reduzieren.
In der Grafik bezeichnet L genau diesen Abstand: links von der Spannstelle, rechts vom Buchsenaustritt bis zum Schnittpunkt. L ist nicht die gesamte aus der Maschine ragende Materiallänge. Die zusätzliche Abstützung ersetzt auch keine korrekte Werkzeug- und Maschineneinstellung.
Abstützung nahe am Schnittpunkt
- L bezeichnet den Abstand von Spannstelle oder Buchsenaustritt bis zum Schnittpunkt, nicht die gesamte herausragende Materiallänge.
- Die Spannzange hält das Material; die Führungsbuchse führt und stützt es nahe am Werkzeug.
- Im gezeigten Langdrehprinzip bewegt Z den Spindelstock. Die Buchse bleibt axial ortsfest und kann je nach Ausführung rotieren.
- Eine kurze Stützweite kann Durchbiegung reduzieren. Zusätzliche Abstützungen und buchslose Betriebsarten sind möglich.

Eine Führungsbuchse ist nicht zwingend in jeder Betriebsart vorhanden. Citizen beschreibt im A20-Katalog auch den Betrieb ohne Führungsbuchse. Bei Buchsen unterscheiden sich zudem die Ausführungen: Tornos beschreibt unter anderem rotierende Varianten. „Axial ortsfest“ in unserer Skizze bedeutet deshalb nicht allgemein „nicht rotierend“.
Den Arbeitsraum im Modell erfassen
Das Foto zeigt die räumliche Anordnung von Spindeln, Werkzeugträgern und Kühlmittelzufuhr in einem realen Langdrehautomaten. Für die CAM-Vorbereitung müssen die tatsächlich verwendeten Werkzeuge, Halter und Verfahrmöglichkeiten bekannt sein. Auch ein Maschinenfoto ersetzt keine vollständigen Maschinen- und Werkzeugdaten.
Achsen, Spindeln und Kanäle auseinanderhalten
Eine Achse beschreibt eine lineare oder rotatorische Bewegung. Eine Spindel hält oder dreht beispielsweise das Werkstück. Ein NC-Kanal führt eine zugeordnete Programmfolge aus. Die Anzahl von Achsen, Spindeln und Kanälen ist deshalb nicht gleichzusetzen.
Im folgenden Maschinenbeispiel bewegt Z1 den Hauptspindelstock und X1 das Werkzeug quer zum Werkstück. C1/C2 stehen für die geregelten Spindeldrehachsen, Z2 für die Längsbewegung der Gegenspindel. Gezeigt ist die Situation vor der Übernahme: Das Teil ist noch mit der Stange verbunden, die Gegenspindel ist offen und hat Abstand. Die Pfeile bezeichnen mögliche Achsbewegungen.
Achsen vor der Werkstückübernahme
- Das Teil ist noch mit der Stange verbunden. Die Gegenspindel ist offen und hat Abstand zum Werkstück.
- Z1 bewegt den Hauptspindelstock längs, X1 das Werkzeug quer und Z2 die Gegenspindel längs.
- C1/C2 bezeichnen die geregelten Drehachsen der Spindeln. Zusätzliche Achsen und Bezeichnungen hängen von der Maschine ab.
- Die Pfeile zeigen Achsmöglichkeiten, keine gleichzeitig ausgeführten Bewegungen.

Werkstückübernahme: greifen, halten, vollständig trennen
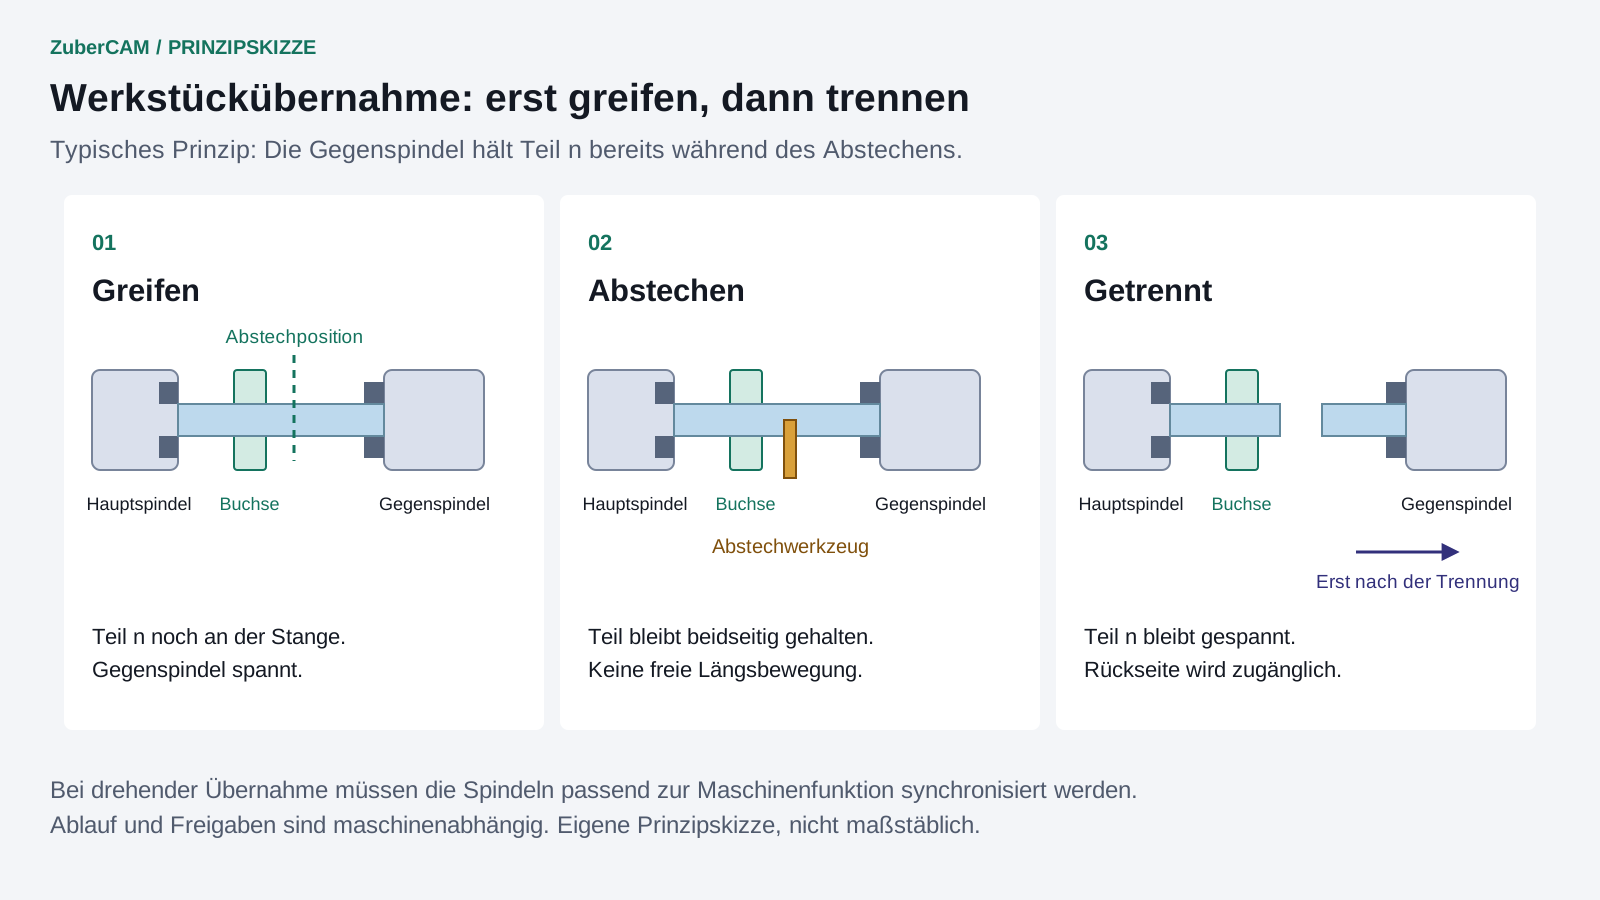
Bei einer typischen Gegenspindelübernahme greift die Gegenspindel das Werkstück, bevor es vollständig abgestochen ist. Während des Abstechens wird das Teil gehalten. Nach vollständiger Trennung kann die Gegenspindel mit dem abgetrennten Teil verfahren und die Rückseite zur Bearbeitung bereitstellen. Die ENCY-Dokumentation zur Übernahmeoperation beschreibt die Verbindung mit dem Abstechen.
Solange beide Spannungen dasselbe noch verbundene Material halten, dürfen die Spindeln nicht unabhängig voneinander längs auseinanderfahren. Bei rotierender Übernahme kommt die Spindelsynchronisation hinzu: Drehzahl und gegebenenfalls Winkelstellung werden nach den Vorgaben der Maschine abgestimmt. Ablauf und Freigaben müssen zur konkreten Steuerung passen.
Werkstückübernahme: greifen, halten, trennen
- Die Gegenspindel greift Teil n, solange es noch mit der Stange verbunden ist.
- Während des Abstechens wird das Teil beidseitig gehalten. Die Spindeln fahren nicht unabhängig längs auseinander.
- Nach vollständiger Trennung kann die Gegenspindel mit dem abgetrennten Teil verfahren; die Rückseite wird zugänglich.
- Bei rotierender Übernahme werden die Spindeln passend zur Maschine synchronisiert. Reihenfolge und Freigaben sind maschinenabhängig.
Wie Ency die Kanäle koordiniert
Die ENCY-Anwendungsübersicht beschreibt die CAM-Planung von Dreh- und Fräsbearbeitungen. Das bei dieser Überarbeitung geprüfte ENCY-3-Handbuch zum Langdrehen erläutert zunächst die Bearbeitungsplanung und danach die Abstimmung zwischen den Kanälen. Es beschreibt eine Zweikanal-Vorlage und erklärt ausdrücklich, dass Langdrehmaschinen mit drei oder mehr Kanälen in diesem Workflow nicht unterstützt werden. Für solche Konfigurationen lässt sich daraus keine Eignung ableiten; Softwarestand und benötigter Ablauf sind gesondert abzuklären.
Wartemarken koordinieren die Programmabläufe. Das ist eine andere Aufgabe als die Abstimmung rotierender Spindeln. Im gezeigten Zweikanal-Beispiel wird Teil n vor dem vollständigen Abstechen gegriffen. Danach können die Rückseite von Teil n und die Vorderseite von Teil n+1 parallel bearbeitet werden, wenn Maschine, Werkzeuge und Ablauf das zulassen.
Zwei Kanäle: abgestimmte Phasen
- Kanal 1 bearbeitet im Beispiel die Vorderseite von Teil n; Kanal 2 kann die Rückseite von Teil n−1 bearbeiten.
- Vor vollständiger Trennung wird Teil n gegriffen und während des Abstechens gehalten.
- Nach der Trennung können Rückseite n und Vorderseite n+1 parallel bearbeitet werden, wenn die Konfiguration es erlaubt.
- Die Darstellung hat keinen Zeitmaßstab. Wartemarken koordinieren Kanäle; Spindelsynchronisation ist eine eigene Funktion.

Maschinenmodell, Steuerung und Postprozessor abstimmen
Ein Maschinenmodell macht geplante Bewegungen im Zusammenhang sichtbar. Die Aussagekraft der Simulation hängt davon ab, wie gut Kinematik, Werkzeuge, Halter, Spannmittel und Werkstück abgebildet sind. Eine Zeitabschätzung wird zusätzlich durch Steuerungsverhalten und Nebenzeiten beeinflusst.
Der Postprozessor übersetzt die CAM-Daten in die erforderliche NC-Ausgabe. Dazu gehören auch die zur Maschine passenden Übernahme-, Warte- und Synchronisationsbefehle. Eine erfolgreiche Simulation allein bestätigt noch keinen fertigen Produktionsablauf an der realen Maschine.
So prüfen wir Ihre Anwendung
- Maschine erfassen: Modell, Steuerung, Achsen, Kanäle und Betrieb mit oder ohne Führungsbuchse.
- Bearbeitung beschreiben: Werkstück, Werkzeugbestückung, Vorder-/Rückseite und erforderliche Übergaben.
- CAM-Anbindung abstimmen: Ency-Version, Maschinenmodell, Postprozessor und benötigte NC-Funktionen.
- Repräsentative Fälle testen: berechnete Abläufe und NC-Ausgabe fachlich prüfen und Änderungen kontrolliert an der Maschine erproben.
Beschreiben Sie uns Maschine und Werkstück. Weitere Informationen finden Sie unter Ency für Langdrehen, Maschinensimulation und Postprozessoren.
Quellen, Bilder und fachlicher Stand
Fachlich überarbeitet am 2. November 2026; das ursprüngliche Artikeldatum vom 17. Februar 2026 bleibt erhalten. Die verlinkten Herstellerunterlagen belegen die beschriebenen Mechanik- und Maschinenbeispiele. Die CAM-Aussagen beziehen sich auf die bei der Revision geprüfte ENCY-3-Dokumentation. Vier Prinzipskizzen erläutern Abstützung, Achsen, Übernahme und Kanalabstimmung. Sie enthalten keine Messdaten oder allgemein gültigen Genauigkeits- und Zeitversprechen.